
C15 · Bevande e birrificazione
Lastre in acciaio inossidabile per la produzione di vino, bevande e tè speciali: selezione 316L/304 ed elenco di 10 parti
Nella produzione di vino, bevande e tè speciali, abbiamo compilato 10 parti che utilizzano acciaio inossidabile: comunemente utilizzati 316L / 304 con spessore da 1,5–8 mm.
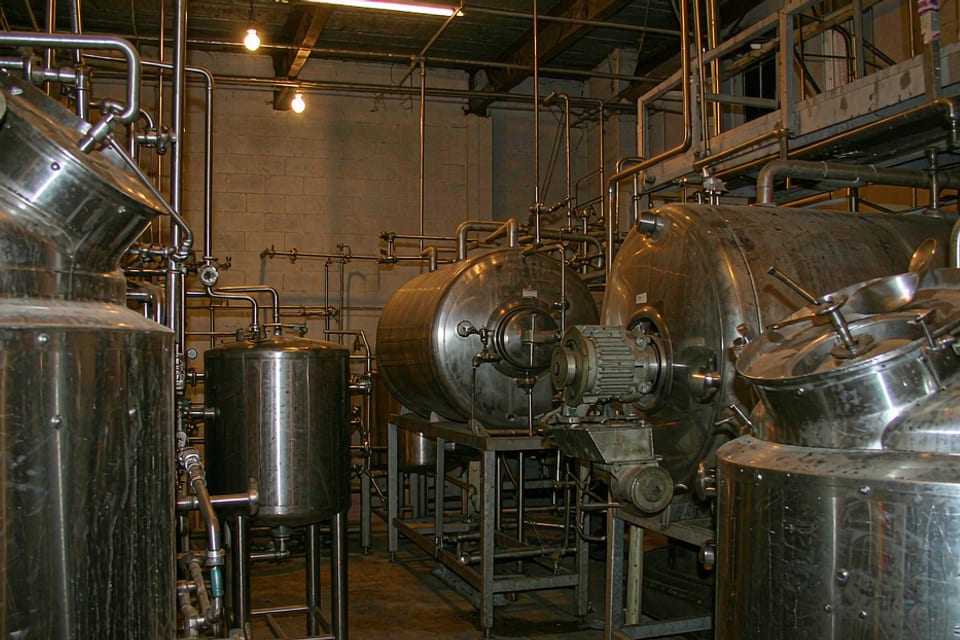
Elenco delle parti e dei materiali
| Parte / Componente | Grado raccomandato | Specifica / Spessore | Superficie | Principali modalità di guasto | Norme di riferimento |
|---|---|---|---|---|---|
| Corpo/Sede della valvola di riempimento bevande | 316L(1.4404/1.4435) | Forgiati per corpi valvola | Elettrolucidatura Ra≤0,4μm | Sterilizzazione a vapore caldo 80–140℃ + lavaggio con cloro → vaiolatura/SCC | ASME BPE; EHEDG; 3-A; FDA |
| Serbatoio di stoccaggio acqua purificata | 316L | 3–8mm | Elettrolucidatura Ra≤0,4μm | Clorurazione da cloruri + SCC da saldatura + biofilm in angoli morti | ASME BPE; GB/T 3280 |
| Tubi/curve/raccordi a T per acqua purificata | 316L | 1/2″–4″ | Elettrolucidatura/Lucidatura ottica | Corrosione intergranulare nella zona termicamente alterata della saldatura + vaiolatura da cloruri | ASME BPE; GB/T 21833 |
| Contatti per disinfezione con ozono/raggi ultravioletti | 316L | 2–5mm | Elettrolucidatura/Opacizzazione | Ozono + Raggi ultravioletti + Umidità → Corrosione per ossidazione | ASME BPE; GB/T 3280 |
| Tino di maltazione/Caldaia aromatizzante | 304/316L | 3–8mm | 2B/Decapato | Temperatura elevata 100℃+ Acido organico+ Detergente | GB/T 3280; NB/T 47014 |
| Testata cilindrica/Rubinetto per fermentatore di birra | 304/316L | 3–6mm | 2B, Ra≤0.8μm | CO₂+ Basso pH+ Metaboliti dei lieviti; Corrosione intergranulare da saldatura | GB/T 3280; ASME BPE |
| Fusto | 304 | 1,5–3,0 mm | 2B/Lavaggio liquido | Idrossido di sodio/acqua + CO₂ + ricondizionamento | GB/T 3280; DIN 6644 |
| Serbatoio di vinificazione/Linea del gas | 304/316L | 2–6 mm | 2B/Decapaggio | Acido tartarico + SO₂ + corrosione da Cl⁻ | GB/T 3280 |
| Componenti interni della colonna di distillazione / Condensatore | 304/316L | 2–8 mm | 2B/Decapaggio | Vapore ad alta temperatura + acido organico + alcol | GB/T 3280 |
| Elemento di contatto per lavaggio e impastamento del tè verde | 304 | 1,5–4,0 mm | 2B/Ra≤0,8 μm | Alta temperatura + catechine + acido organico | GB/T 3280; GB 4806.9 |
Grafico internoConfigurazione di baseSpecificare le condizioni d'uso, è più facile che specificare i gradi del materiale.
Suggerimenti per la selezione del materiale
- I gradi più comuni in questo settore sono 316L (8) e 304 (6). Le parentesi indicano il numero di parti coinvolte, utili per la quotazione e la preparazione del materiale.
- Iniziare con 316L resistente agli acidi.
- Aumentare concentrazione e temperatura: consultare 904L / Duplex (5/10 riscontri).
- Fonti di corrosione comuni: cloruri e sali (erosione puntiforme, corrosione galvanica) (4/10 riscontri).
Intervallo di spessore: 1,5–8 mm (considerare il ritorno elastico in piegatura e le cricche da imbutitura profonda per le lastre sottili; considerare l'apporto termico e la sensibilizzazione per le lastre spesse).
Quale acciaio inossidabile è più utilizzato nel settore della produzione di bevande e tè speciali?
Le 10 parti principali per numero totale: 316L (8) e 304 (6). La scelta specifica per una parte dipende comunque dal mezzo e dalla temperatura, ad es. i piani di lavoro in acciaio inossidabile richiedono gradi diversi a seconda che entrino in contatto con acqua salata.
Quale tipo di parte è più soggetta a problemi?
In base alle descrizioni dei guasti, esempi tipici sono "corpi/sede del riempitore di bottiglie": vapore caldo a 80–140°C + soluzione detergente al cloro → corrosione per vaiolatura/elettrochimica; grado raccomandato 316L (1.4404/1.4435), corpo fucinato di dimensioni adeguate. Per questo tipo di condizioni, si raccomanda di specificare la concentrazione del mezzo, la temperatura e il metodo di pulizia durante la fase di progettazione.
Quale spessore devo selezionare?
L'intervallo di spessore nella lista è 1,5–8 mm. Per le lastre sottili, considerare la piegatura e la finitura superficiale; per le lastre spesse, la saldatura e la resistenza strutturale. I valori possono variare a seconda del produttore dell'attrezzatura per la stessa posizione. Ricontrollare rispetto al proprio disegno o alle condizioni operative.
Materiale e specifiche
Applications10